Tái sử dụng nước thải chế biến thực phẩm là giải pháp giúp nhà máy tiết kiệm tài nguyên nước, giảm chi phí vận hành và hướng đến sản xuất bền vững. Tuy nhiên, để thực hiện hiệu quả, hệ thống xử lý nước thải (HTXLNT) cần kiểm soát tốt BOD, COD, dầu mỡ, Nitơ – Amonia và duy trì hệ vi sinh ổn định.
BIOGENCY cung cấp các giải pháp vi sinh chuyên biệt, hỗ trợ phân hủy dầu mỡ, chất hữu cơ, xử lý Amonia và cải thiện hiệu suất bể kỵ khí, góp phần nâng cao chất lượng nước sau xử lý và tạo điều kiện tái sử dụng nước nội bộ.

Nước thải chế biến thực phẩm có đặc điểm gì và thường gặp khó khăn nào?
Nước thải chế biến thực phẩm có tải lượng chất hữu cơ cao, chứa nhiều thành phần như dầu mỡ, tinh bột, protein, đường và các hợp chất Nitơ. Đặc biệt, tải lượng ô nhiễm có thể thay đổi đáng kể theo từng ca sản xuất.
Một số đặc điểm thường gặp:
- BOD, COD: Hàm lượng cao, khoảng 2.000-6.000 mg/L hoặc hơn.
- Dầu mỡ: Bao gồm dầu mỡ có nguồn gốc động vật và thực vật.
- Thành phần hữu cơ: Tinh bột, protein và đường.
- Nitơ, Amonia: Hàm lượng cao và biến động.
- Tải lượng ô nhiễm: Dao động lớn theo ca sản xuất.

Những đặc điểm này khiến HTXLNT gặp nhiều khó khăn trong quá trình vận hành:
- Hệ vi sinh thiếu ổn định: Hiệu suất xử lý dao động, đặc biệt khi hệ thống gặp tình trạng sốc tải. Xem thêm: Vi sinh bị sốc tải COD: Dấu hiệu và cách xử lý>>>
- Tiêu hao điện năng lớn: Hệ thống phải sục khí liên tục để duy trì hoạt động của vi sinh.
- Phát sinh nhiều bùn: Làm tăng khối lượng bùn cần thu gom và xử lý, kéo theo chi phí vận hành.
- Phát sinh mùi hôi: Ảnh hưởng đến môi trường xung quanh nhà máy.
- Chất lượng nước sau xử lý chưa ổn định: Gây khó khăn khi doanh nghiệp muốn tận dụng nước cho các hoạt động nội bộ.
Để khắc phục những vấn đề này, nhà máy cần tối ưu hoạt động của hệ vi sinh, kiểm soát Nitơ – Amonia, giảm lượng bùn phát sinh và cải thiện chất lượng nước đầu ra.
>>> Xem thêm: Kiểm soát chất lượng nước thải chế biến thực phẩm đạt chuẩn đầu ra QCVN 40:2025/BTNMT
Quy trình chuyển đổi xanh cho HTXLNT chế biến thực phẩm
Quy trình chuyển đổi xanh cho HTXLNT chế biến thực phẩm hướng đến mục tiêu tối ưu hiệu suất xử lý, giảm chi phí vận hành và tạo điều kiện tái sử dụng nước thải sau xử lý thay vì chỉ tập trung vào mục tiêu xả thải.
Để thực hiện, nhà máy có thể triển khai theo 6 bước sau:
– Bước 1: Đánh giá tổng thể hệ thống hiện tại
Trước khi điều chỉnh hệ thống, cần xác định tình trạng vận hành và những điểm nghẽn đang ảnh hưởng đến hiệu suất xử lý.
Các nội dung cần đánh giá gồm:
- Kiểm tra tải lượng thực tế BOD/COD/N.
- Đánh giá MLSS, F/M và tuổi bùn.
- Xác định các vấn đề như bể hiếu khí yếu, bùn nổi, phát sinh mùi hoặc sốc tải.
– Bước 2: Ổn định và tối ưu hệ vi sinh
Hệ vi sinh cần được duy trì ổn định để đảm bảo khả năng phân hủy các thành phần ô nhiễm trong nước thải.
Các giải pháp gồm:
- Bổ sung chủng vi sinh chuyên biệt phân hủy dầu mỡ, tinh bột.
- Tăng mật độ vi sinh có lợi.
- Cải thiện khả năng chịu sốc tải.
– Bước 3: Tối ưu xử lý Nitơ – Amonia
Để nâng cao hiệu quả xử lý Nitơ, nhà máy cần tập trung vào quá trình nitrat hóa và duy trì điều kiện vận hành phù hợp.
Các nội dung chính:
- Bổ sung các chủng Nitrosomonas và Nitrobacter chuyên biệt.
- Cân bằng DO và tuổi bùn.
- Ổn định quá trình nitrat hóa (Nitrification).
– Bước 4: Giảm lượng bùn thải phát sinh
Lượng bùn phát sinh lớn làm tăng chi phí vận hành và xử lý chất thải. Vì vậy, cần tập trung vào:
- Tăng cường vi sinh phân hủy nội bào.
- Giảm hệ số sinh bùn.
- Ổn định bùn hoạt tính.
– Bước 5: Nâng cao chất lượng nước sau xử lý
Đây là bước quan trọng nhằm cải thiện chất lượng nước đầu ra trước khi xem xét phương án tái sử dụng.
Các công việc cần thực hiện:
- Giảm COD còn lại.
- Ổn định SS.
- Kết hợp màng lọc hoặc RO nếu có nhu cầu tái sử dụng tuần hoàn.
– Bước 6: Xây dựng mô hình tái sử dụng nước
Tùy theo chất lượng nước sau xử lý và nhu cầu của nhà máy, nước có thể được xem xét sử dụng cho:
- Rửa sàn nhà xưởng.
- Tưới cây nội khu.
- Hệ thống giải nhiệt.
- Tuần hoàn kỹ thuật.
Như vậy, quá trình chuyển đổi xanh hướng đến việc tối ưu toàn bộ HTXLNT, từ hiệu suất sinh học đến chất lượng nước đầu ra, nhằm chuyển từ mục tiêu xử lý để xả sang xử lý để tái sử dụng.

Giải pháp vi sinh BIOGENCY hỗ trợ tối ưu, tái sử dụng nước thải chế biến thực phẩm như thế nào?
Trong quá trình chuyển đổi xanh, tối ưu hệ vi sinh là một trong những nội dung quan trọng để cải thiện hiệu suất xử lý sinh học và duy trì hoạt động ổn định của HTXLNT.
BIOGENCY cung cấp các giải pháp vi sinh chuyên biệt, tập trung vào những nhóm vấn đề thường gặp trong nước thải chế biến thực phẩm:
- Dầu mỡ và chất hữu cơ: Hỗ trợ phân hủy dầu mỡ, các thành phần hữu cơ, ổn định BOD/COD và giảm mùi hôi.
- Dầu mỡ bám dính: Hỗ trợ xử lý dầu mỡ và chất béo bám dính, hạn chế nghẹt đường ống và bể tách mỡ.
- Nitơ – Amonia: Tăng hiệu quả xử lý Amonia và ổn định quá trình nitrat hóa.
- Bể kỵ khí: Tăng hiệu suất xử lý BOD/COD, ổn định hiệu suất xử lý của các bể sinh học phía sau và tăng hàm lượng khí Biogas.
Tùy theo đặc điểm nước thải và tình trạng vận hành, nhà máy có thể lựa chọn giải pháp vi sinh phù hợp với từng nhóm vấn đề.
Sản phẩm vi sinh áp dụng trong giải pháp tái sử dụng nước thải chế biến thực phẩm
Nước thải chế biến thực phẩm thường chứa hàm lượng chất hữu cơ cao, dầu mỡ, chất béo bám dính và Nitơ – Amonia. Tùy theo đặc điểm nước thải và công đoạn xử lý, nhà máy cần lựa chọn giải pháp vi sinh phù hợp với từng nhóm vấn đề.
BIOGENCY cung cấp 4 dòng sản phẩm chuyên biệt, hỗ trợ xử lý các thành phần ô nhiễm và cải thiện hiệu suất hoạt động của hệ thống:
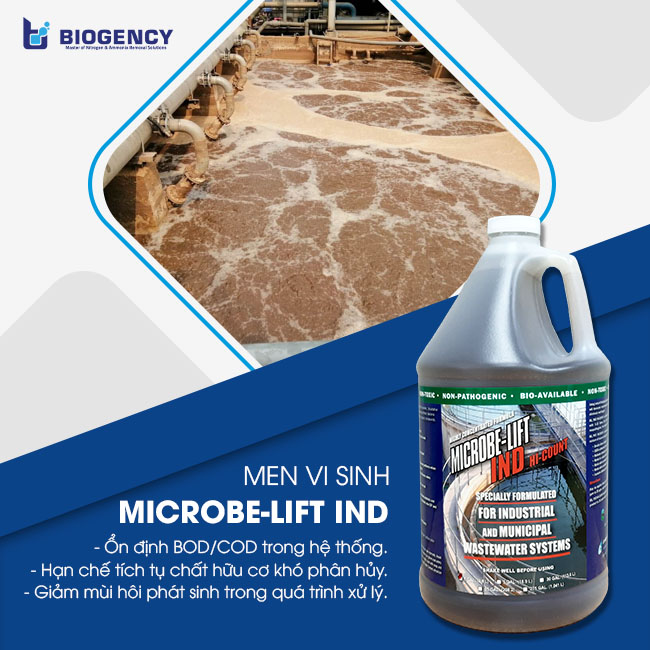
– Microbe-Lift IND: Phân hủy chất hữu cơ, xử lý COD, BOD
Trong nước thải chế biến thực phẩm, dầu mỡ và hàm lượng chất hữu cơ cao có thể làm tăng tải lượng BOD/COD, đồng thời gây phát sinh mùi trong hệ thống xử lý.
Microbe-Lift IND hỗ trợ phân hủy mạnh dầu mỡ và các thành phần hữu cơ, qua đó góp phần:
- Ổn định BOD/COD trong hệ thống.
- Hạn chế tích tụ chất hữu cơ khó phân hủy.
- Giảm mùi hôi phát sinh trong quá trình xử lý.
– Microbe-Lift DGTT: Xử lý dầu mỡ và chất béo bám dính
Khác với nhóm chất hữu cơ phân tán trong nước thải, dầu mỡ và chất béo bám dính có thể tích tụ tại đường ống và bể tách mỡ, gây cản trở quá trình vận hành.
Microbe-Lift DGTT chuyên xử lý dầu mỡ và chất béo bám dính, hỗ trợ:
- Phân hủy lượng dầu mỡ, chất béo bám trên bề mặt.
- Hạn chế tích tụ dầu mỡ trong đường ống.
- Giảm nguy cơ nghẹt đường ống và bể tách mỡ.

– Microbe-Lift N1: Tăng hiệu quả xử lý Nitơ – Amonia
Nitơ – Amonia là một trong những thành phần cần được kiểm soát trong nước thải chế biến thực phẩm. Khi quá trình xử lý không ổn định, hệ thống có thể gặp tình trạng Amonia đầu ra cao hoặc vượt chuẩn Nitơ.
Microbe-Lift N1 hỗ trợ tăng hiệu quả xử lý Amonia và ổn định quá trình nitrat hóa trong hệ thống. Sản phẩm góp phần:
- Nâng cao hiệu quả xử lý Amonia.
- Ổn định quá trình Nitrat hóa.
- Hạn chế sự cố vượt chuẩn Nitơ.
- >>> Xem chi tiết: Quy trình xử lý Amonia và Nitơ trong nước thải chế biến thực phẩm đạt QCVN 40:2025

– ELI Biosciences BGE1: Tăng hiệu suất xử lý tại bể kỵ khí
Đối với hệ thống có công trình xử lý kỵ khí, hiệu suất hoạt động của bể ảnh hưởng đến khả năng xử lý BOD/COD và hiệu quả vận hành của các bể sinh học phía sau.
ELI Biosciences BGE1 là dòng vi sinh kỵ khí hỗ trợ cải thiện hiệu suất xử lý tại công đoạn này thông qua các tác động:
- Tăng hiệu suất xử lý BOD/COD trong bể kỵ khí.
- Ổn định hiệu suất xử lý của các bể sinh học phía sau.
- Tăng hàm lượng khí Biogas, có thể tận dụng làm nhiên liệu đốt cho lò hơi.
- Xem chi tiết: Tăng hiệu suất xử lý bể UASB ≥ 80% HTXLNT chế biến thực phẩm>>>

Tùy theo tải lượng ô nhiễm và tình trạng vận hành thực tế, nhà máy có thể lựa chọn sản phẩm phù hợp với từng vấn đề cần cải thiện. Các dòng sản phẩm trong giải pháp tập trung vào những nhóm xử lý khác nhau, lựa chọn sản phẩm phù hợp với từng vấn đề giúp nhà máy tối ưu HTXLNT, tạo nền tảng cho quá trình tái sử dụng nước thải chế biến thực phẩm.
Hiệu quả khi áp dụng giải pháp BIOGENCY
Theo nội dung kỹ thuật, việc áp dụng giải pháp BIOGENCY trong hệ thống xử lý nước thải chế biến thực phẩm ghi nhận các kết quả:
- Giảm COD đầu ra 15-30%.
- Ổn định Amonia dưới ngưỡng quy chuẩn.
- Giảm tiêu hao điện sục khí 10-20%.
- Giảm lượng bùn thải 20-40%.
- Hệ vi sinh ổn định, hạn chế sốc tải.
- Nước sau xử lý đạt điều kiện tái sử dụng nội bộ.
Những kết quả này thể hiện các mục tiêu cải thiện hiệu suất mà giải pháp hướng đến. Hiệu quả thực tế tại từng nhà máy cần được đối chiếu với điều kiện vận hành và dữ liệu dự án cụ thể.
Nước thải chế biến thực phẩm sau xử lý có thể tái sử dụng vào mục đích nào?
Tùy theo chất lượng nước đầu ra và nhu cầu thực tế, nhà máy có thể xem xét tái sử dụng nước thải chế biến thực phẩm cho các hoạt động như rửa sàn nhà xưởng, tưới cây nội khu, cấp nước cho hệ thống giải nhiệt hoặc tuần hoàn kỹ thuật.
Các mục đích được đề xuất gồm:
- Rửa sàn nhà xưởng: Tận dụng nước sau xử lý cho hoạt động vệ sinh sàn và khu vực nhà xưởng.
- Tưới cây nội khu: Sử dụng nước sau xử lý cho hoạt động tưới cây trong khuôn viên nhà máy.
- Hệ thống giải nhiệt: Tận dụng nước cho hệ thống giải nhiệt (làm mát).
- Tuần hoàn kỹ thuật: Sử dụng lại nước cho các hoạt động tuần hoàn kỹ thuật phù hợp.
Tùy theo mục đích sử dụng, nhà máy cần nâng cao chất lượng nước đầu ra. Trong trường hợp tái sử dụng tuần hoàn, có thể kết hợp thêm màng lọc hoặc RO.
Nhà máy cần đánh giá những gì trước khi triển khai tái sử dụng nước thải?
Để triển khai giải pháp tái sử dụng nước thải chế biến thực phẩm, nhà máy cần đánh giá tải lượng ô nhiễm, tình trạng hệ vi sinh, hiệu quả xử lý Nitơ – Amonia và chất lượng nước đầu ra.
Cụ thể, các nội dung cần kiểm tra gồm:
- Tải lượng ô nhiễm: Kiểm tra BOD/COD/N thực tế.
- Tình trạng bùn và hệ vi sinh: Đánh giá MLSS, F/M và tuổi bùn.
- Các điểm nghẽn: Xác định tình trạng bể hiếu khí yếu, bùn nổi, phát sinh mùi hoặc sốc tải.
- Hiệu quả xử lý Nitơ – Amonia: Kiểm tra mức độ ổn định của quá trình nitrat hóa.
- Chất lượng nước đầu ra: Kiểm soát COD còn lại và SS.
- Mục đích tái sử dụng: Xác định nhu cầu rửa sàn, tưới cây, giải nhiệt hoặc tuần hoàn kỹ thuật.
- Công nghệ xử lý bổ sung: Xem xét nhu cầu kết hợp màng lọc hoặc RO.
Việc đánh giá tổng thể giúp nhà máy xác định điểm nghẽn và lựa chọn giải pháp tối ưu phù hợp với tình trạng thực tế, thay vì bổ sung vi sinh hoặc công nghệ một cách riêng lẻ.
Lợi ích khi tối ưu HTXLNT và tái sử dụng nước
Tối ưu hệ thống xử lý nước thải kết hợp với tái sử dụng nước sau xử lý mang lại nhiều lợi ích cho nhà máy chế biến thực phẩm.
- Giảm chi phí vận hành dài hạn: Tối ưu hiệu suất xử lý, điện năng và lượng bùn phát sinh giúp nhà máy hướng đến giảm chi phí vận hành.
- Giảm rủi ro vi phạm môi trường: Kiểm soát các thành phần ô nhiễm và duy trì chất lượng nước đầu ra ổn định giúp hạn chế rủi ro trong quá trình vận hành.
- Củng cố hình ảnh doanh nghiệp xanh: Tối ưu sử dụng tài nguyên nước và giảm phát sinh chất thải góp phần thể hiện định hướng sản xuất bền vững.
- Đáp ứng yêu cầu ESG và khách hàng xuất khẩu: Việc cải thiện hiệu quả sử dụng nước và quản lý nước thải góp phần hỗ trợ doanh nghiệp đáp ứng các yêu cầu môi trường.
- Tạo nền tảng tiến tới Zero Liquid Discharge (ZLD): Tối ưu hệ thống xử lý và tăng khả năng tuần hoàn nước là nền tảng để nhà máy hướng đến mô hình ZLD (không xả thải lỏng ra môi trường).
Tái sử dụng nước thải chế biến thực phẩm đòi hỏi HTXLNT được tối ưu đồng bộ từ hiệu suất xử lý sinh học, khả năng kiểm soát Nitơ – Amonia đến chất lượng nước đầu ra. Với các giải pháp ứng dụng vi sinh, BIOGENCY hỗ trợ nhà máy xử lý những vấn đề đặc thù của nước thải thực phẩm, cải thiện hiệu suất vận hành và tạo điều kiện nâng cao khả năng tái sử dụng nước sau xử lý.
Liên hệ BIOGENCY qua HOTLINE 0909 538 514 để được tư vấn và đánh giá hiện trạng HTXLNT, từ đó lựa chọn giải pháp phù hợp với đặc điểm nước thải và điều kiện vận hành thực tế.
>>> Xem thêm: Tổng hợp các giải pháp môi trường từ BIOGENCY